

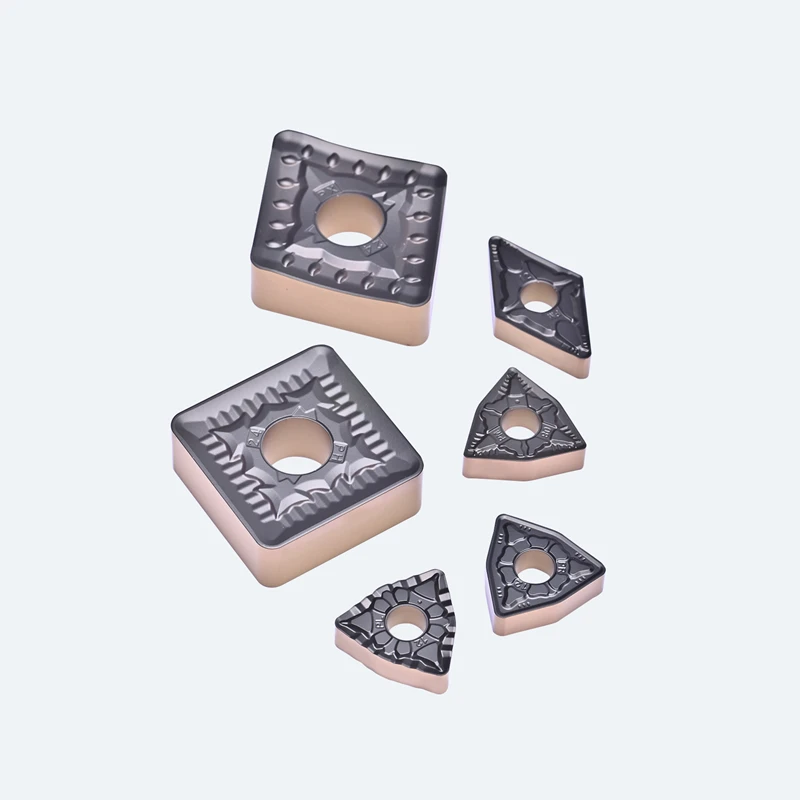
La serie è realizzata con inserti in metallo duro su entrambi i lati-rivestiti CVD-progettati per acciaio ISO P, dalla finitura leggera al taglio pesante interrotto e severo. Abbina otto geometrie di rompitruciolo abbinate all'applicazione- - PF, PL, PM, PE, PR, PX, PY e PH - con tre qualità di nuova concezione, GPT6220, GPT6225 e GPT6230, nell'intero portafoglio di forme ISO: CNMG, DNMG, SNMG, TNMG, WNMG, VNMG, KNUX e RNMG.
Poiché ogni inserto è negativo (0 gradi di gioco), entrambe le facce vengono tagliate: un CNMG fornisce quattro bordi utilizzabili, un WNMG sei, un SNMG otto - il doppio di un inserto positivo su un solo lato con la stessa dimensione degli angoli. Su torni CNC stabili che lavorano acciaio al carbonio, acciaio legato e acciaio fuso, ecco da dove deriva il vantaggio in termini di costi.
Specifica
|
Attributo |
Specifica |
|
Classe di applicazione ISO |
P- acciaio (al carbonio, legato, acciaio fuso, acciaio inossidabile ferritico/martensitico) |
|
Inserisci stile |
Negativo, spazio di 0 gradi, fronte/retro- |
|
Forme disponibili |
CNMG, DNMG, SNMG, TNMG, WNMG, VNMG, KNUX, RNMG |
|
Geometrie dei rompitruciolo |
PF, PL, PM, PE, PR, PX, PY, PH (8 in totale) |
|
Voti corrispondenti |
GPT6220 · GPT6225 · GPT6230 |
|
Rivestimento |
CVD multistrato - TiN / TiCN / Al₂O₃ |
|
Taglienti per inserto |
4 (C, D, V) · 6 (T, W) · 8 (S) |
|
Raggi d'angolo |
0,4 · 0,8 · 1,2 · 1,6 · 2,0 mm e pollici equivalenti |
|
Intervallo di profondità di taglio |
0,3 mm(finitura PF) a8 mm(PH taglio pesante) |
|
Compatibilità |
ISO 1832 - si adatta a qualsiasi supporto negativo conforme |
Cosa significa "Serie P negativa".
P è la classe del materiale ISO 513 per l'acciaio.L'inserto di classe AP- è progettato per i trucioli lunghi e duttili e per il tipo di craterizzazione-che producono l'acciaio al carbonio, l'acciaio legato e l'acciaio fuso. L'utilizzo di un inserto P in ghisa o acciaio inossidabile è una delle cause più comuni di durata utensile imprevedibile in officina.
Il negativo è l'angolo di spoglia di 0 gradi ed è la vera leva delle prestazioni.Un angolo del bordo di 90 gradi è smussato e spesso, quindi sopravvive a un taglio interrotto o a una superficie forgiata e squamata molto meglio di un bordo positivo affilato. E poiché sulla faccia superiore non è presente alcun gioco, l'inserto è simmetrico e può essere capovolto - da qui deriva il numero di taglienti raddoppiato.
Il compromesso-è la forza di taglio: un bordo negativo necessita di una configurazione rigida, con una solida tenuta del pezzo, sporgenze brevi e potenza e massa del mandrino sufficienti per assorbire il carico. Su una macchina leggera o su una parte-con pareti sottili, utilizza invece una geometria positiva.
Otto geometrie del rompitruciolo: PF, PL, PM, PE, PR, PX, PY, PH
Il rompitruciolo decide se un truciolo si arriccia e si rompe oppure si avvolge attorno al mandrino come un nido di uccello. Ciascuna geometria è abbinata a una fascia stretta di profondità di taglio e avanzamento.
|
Geometria |
Operazione |
Profondità di taglio (ap) |
Alimentazione (fn) |
Caratteristica del progetto |
|
PF |
Finitura |
0,3–1,5 mm |
0,08–0,25 mm/giro |
Piattaforma di rottura chip intelligente a tre-stadi- |
|
PL |
Dalla finitura alla semi-finitura |
0,5–2,0 mm |
0,15–0,30 mm/giro |
Tagliente a forma di onda- |
|
PM |
Semi-finitura |
1,0–3,0 mm |
0,20–0,40 mm/giro |
Rastrello positivo, doppia-antenna rialzata |
|
PE |
Semi-finitura |
1,0–3,0 mm |
0,20–0,40 mm/giro |
Geometria ad alta resistenza del tagliente |
|
PR |
Sgrossatura |
2,0–5,0 mm |
0,30–0,55 mm/giro |
Terreno piatto, con bordo ampio-larghezza |
|
PX |
Taglio pesante |
3,0–8,0 mm |
0,40–0,80 mm/giro |
Angolo di inclinazione, ridotta resistenza al taglio |
|
PI |
Taglio pesante |
3,0–8,0 mm |
0,40–0,80 mm/giro |
Superficie piatta e di ampia larghezza del tagliente-con forte rottura del truciolo |
|
PH |
Taglio pesante |
3,0–8,0 mm |
0,40–0,80 mm/giro |
Sporgenza della linea-ondulata, resistenza bilanciata rispetto al controllo del truciolo |
Leggi i tre gruppi:
Finitura PF e PL.PF è la prima scelta, con una piattaforma a tre-fasi che raggiunge profondità e alimenta le geometrie convenzionali non raggiungibili. PL aggiunge un bordo a forma di onda-per la profilatura laddove la profondità di taglio varia.
Semifinitura copertura PM e PE-.PM è l'opzione-per uso generico - rake positivo per ridurre la resistenza, una doppia-antenna per rompere il chip. Il PE sfrutta la rottura del truciolo-per la robustezza del tagliente quando il problema è il setup, non il truciolo.
PR, PX, PY e PH rimuovono la maggior parte del materiale.Rough PR con un terreno piatto, di ampia larghezza del bordo-che sopravvive alle prime passate di rimozione-della scala. PX riduce la resistenza attraverso un angolo di inclinazione in cui la potenza della macchina limita la profondità di taglio. PY mantiene la forza del tagliente nelle passate pesanti e continue. PH, la prima scelta per il taglio pesante, bilancia la resistenza al controllo del truciolo con una sporgenza della linea-ondulata.
Gradi corrispondenti: GPT6220, GPT6225, GPT6230
|
Grado |
Carattere del substrato |
Operazione consigliata |
Condizioni di taglio |
|
GPT6220 |
Metallo duro cementato ad alta-durezza |
Dalla finitura alla semi-finitura |
Continuo e lievemente interrotto |
|
GPT6225 |
Tenace-carburo rinforzato, bilanciato |
Semi-finitura |
Generale continuo e interrotto |
|
GPT6230 |
Tenace-carburo rinforzato, massima tenacità con resistenza all'usura comparabile |
Dalla semi-finitura alla sgrossatura |
Condizioni più interrotte |
Tutti e tre i gradi sono dotati di un rivestimento CVD multistrato di nuova concezione con eccezionale adesione, su substrati prodotti secondo il processo GEFORTECH: il rivestimento fornisce resistenza all'usura, il substrato fornisce tenacità.
GPT6220 è il-grado di resistenza all'usura - la capacità di velocità di taglio-più alta dei tre e la durata utensile più lunga dei tre su tagli continui puliti. GPT6225 è il cavallo di battaglia equilibrato che copre la maggior parte del lavoro in officina-. GPT6230 è il grado di tenacità, per tagli interrotti, parti sbilanciate e pelli forgiate. Scendendo nell'elenco si scambia la velocità con la sopravvivenza.
Tutti e tre sono disponibili anche nelle serie Negative Q, Negative G e Positive U, quindi è possibile standardizzare un grado in un inventario di utensili misto.
Inserisci forme e codici dimensione ISO
Ogni inserto della serie P segue la norma ISO 1832, quindi il codice sulla scatola ti dice esattamente cosa hai in mano. Nel CNMG120408:CRombico a 80 gradi ·Nspazio negativo, 0 gradi ·Mclasse di tolleranza ·Gbifacciale-, foro centrale, periferia rettificata ·12Cerchio inscritto 12 mm ·04Spessore 4,76 mm ·08Raggio angolare 0,8 mm.
|
Forma |
Angolo incluso |
Bordi taglienti |
Esempio ISO |
Equivalente ANSI |
Utilizzo tipico |
|
C-CNMG |
Rombico di 80 gradi |
4 |
CNMG120408 |
CNMG432 |
Svolta generale, fronte, profilatura - la forma negativa predefinita |
|
D- DNMG |
Rombico di 55 gradi |
4 |
DNMG150608 |
DNMG442 |
Profilazione e copy turning, buona accessibilità |
|
S- SNMG |
quadrato di 90 gradi |
8 |
SNMG120408 |
SNMG432 |
Sgrossatura e sfacciatura pesante, taglienti massimi per inserto |
|
T-TNMG |
Triangolo di 60 gradi |
6 |
TNMG160408 |
TNMG332 |
Tornitura generale in cui è già lavorato un triangolo |
|
W- WNMG |
Trigono di 80 gradi |
6 |
WNMG080408 |
WNMG431 |
Dalla sgrossatura alla semifinitura-, tagliente forte con buona economia |
|
V- VNMG |
Rombico di 35 gradi |
4 |
VNMG160404 |
VNMG331 |
Profilatura fine, caratteristiche di raggio stretto |
|
K- KNUX |
Parallelogramma di 55 gradi |
2 |
- |
- |
Tornitura di copie, finitura leggera |
|
R- RNMG |
Girare |
Molteplici |
RNMG120400 |
RNMG42 |
Materiali duri, asportazioni pesanti, superfici interrotte |
Le ultime due cifre del codice ANSI forniscono il raggio della punta in 64esimi di pollice: CNMG432 è un raggio di 2/64 pollici o 0,8 mm. Ordina in base al codice utilizzato dal tuo negozio.
Parametri di taglio iniziali consigliati
|
Geometria |
Operazione |
Ve (m/min) |
fn (mm/giro) |
ap (mm) |
|
PF |
Finitura |
180–300 |
0.08–0.25 |
0.3–1.5 |
|
PL |
Dalla finitura alla semi-finitura |
160–280 |
0.15–0.30 |
0.5–2.0 |
|
PM |
Semi-finitura |
150–260 |
0.20–0.40 |
1.0–3.0 |
|
PE |
Semi-finitura, instabile |
130–230 |
0.20–0.40 |
1.0–3.0 |
|
PR |
Sgrossatura |
120–220 |
0.30–0.55 |
2.0–5.0 |
|
PX/PY/PH |
Taglio pesante |
100–180 |
0.40–0.80 |
3.0–8.0 |
Valori iniziali per inserti negativi con rivestimento CVD-in acciaio ISO P. Per i tagli interrotti, ridurre Vc del 15–25% e spostarsi di un passo verso il basso nella geometria. Conferma la finestra finale contro il team tecnico SW.
Caso di applicazione: sgrossatura di semialbero in 40Cr
In un ciclo di produzione documentato, aWNMG080408-PMinserire nel gradoGPT6220sgrossato un semialbero da 40Cr (equivalente AISI 5140) in HB200–340 - 75–219 m/min, 0,29 mm/giro, profondità di taglio 1–2 mm, asciutto. La geometria PM ha mantenuto il controllo del truciolo su tutta la profondità-della-zona di taglio mentre il rivestimento CVD GPT6220 ha mantenuto la velocità superficiale sull'acciaio legato temprato: un'operazione di sgrossatura stabile e prevedibile su una parte difficile da trattenere.
Inserti negativi e positivi
|
Negativo (questa serie) |
Positivo |
|
|
Angolo di spoglia |
0 gradi |
5-11 gradi |
|
Forza del bordo |
Bordo alto - smussato a 90 gradi |
Il bordo affilato inferiore - si scheggia più facilmente |
|
Forza di taglio |
L'alto - necessita di una macchina rigida |
Il - basso è adatto a macchine leggere e sbalzi lunghi |
|
Bordi per inserto |
4–8, fronte-retro- |
2, su un-lato |
|
Costo per bordo |
Il più basso |
Più alto |
|
Prima scelta per |
Sgrossatura, tagli interrotti, acciaio duro, produzione-in grandi volumi |
Finitura, noioso, pareti sottili, non-ferrosi |
Scegli la serie P negativa quando la parte è tenuta rigidamente, la macchina ha potenza e massa, il taglio è pesante o interrotto oppure il costo dell'utensile per tagliente determina la decisione - la configurazione standard per alberi, ingranaggi, mozzi e flange. Scegli una geometria positiva quando il pezzo ha pareti-sottili, la barra di alesatura sporge molto, il tornio è piccolo o usurato oppure stai rifinendo e hai bisogno della forza di taglio più bassa.
Come selezionare l'inserto giusto
Inizia dal supporto che già possiedi.Il codice del supporto determina forma, gioco, mano e stile di bloccaggio.
Correggi la dimensione e il raggio dell'angolorispetto alle specifiche del supporto e alle caratteristiche della parte: raggi piccoli per la finitura e parti deboli, raggi grandi per la resistenza alla sgrossatura.
Scegli il rompitruciolo dal taglio che eseguirai realmente, utilizzando la profondità effettiva di taglio e avanzamento.
Scegli il grado dalla stabilità al taglio: pulito e continuo, GPT6220; misto, GPT6225; interrotto o sbilanciato, GPT6230.
Inizia dal centro della finestra Vc e osserva il chip.Le schegge corte, arricciate, da argento-a-marrone significano che hai ragione; i chip filamentosi indicano che l'avanzamento è troppo basso per la geometria, i chip blu indicano che la velocità è troppo alta.
Etichetta sexy: inserti per tornitura negativa, produttori di inserti per tornitura negativa Cina, fornitori, fabbrica, inserti filettati in carburo Acme, inserimenti di thread API, inserti in carburo per filettature a contrafforte, inserti filettati in carburo, Inserto di fresatura indicizzabile, Inserto per tornitura filettata


